Abstract
Dit artikel onderzoekt de technische principes, toepassingen en ontwerpstrategieën erachterComplexe 5-assige CNC-bewerkingsonderdelen. Het onderzoekt hoe gelijktijdige bewegingsbesturing de productie van geometrieën mogelijk maakt die onmogelijk zijn op conventionele drieassige machines. De discussie gaat over materiaalkeuze, tolerantiebeheer, industriële toepassingen in de lucht- en ruimtevaart- en medische sector, en de kritische ontwerprichtlijnen die de maakbaarheid garanderen. Er worden ook praktische inzichten geboden voor ingenieurs die leveranciers beoordelen.
Inhoudsopgave
- Inzicht in de kernmechanica van 5-assige bewerking
- Gelijktijdige versus geïndexeerde bewerking: wat is het verschil?
- Materialen en hun impact op de bewerkingsstrategie
- Precisie bereiken: toleranties en oppervlakteafwerking
- Ontwerprichtlijnen voor maakbaarheid
- Industrietoepassingen en case-inzichten
- Evaluatie van een 5-assige bewerkingspartner
- Veelgestelde vragen
Inzicht in de kernmechanica van 5-assige bewerking
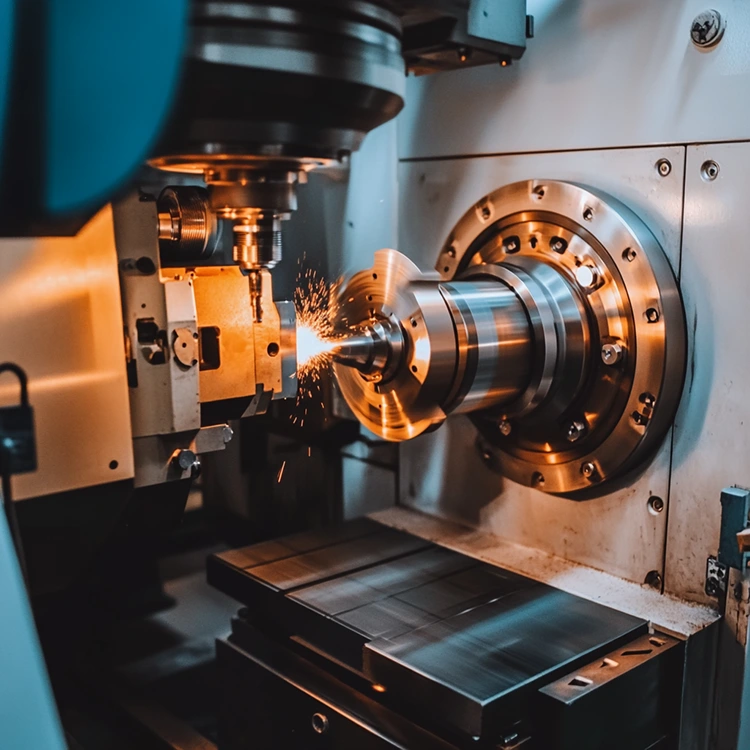
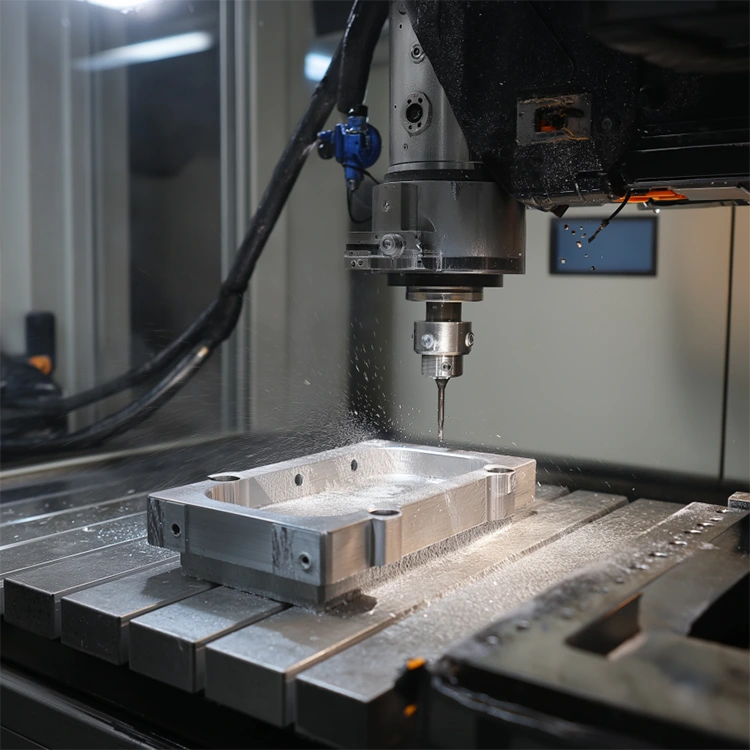
De basis van moderne precisieproductie berust op de mogelijkheid om snijgereedschappen tegelijkertijd in meerdere richtingen te bewegen. AComplexe 5-assige CNC-bewerkingsonderdelenDe bediening vertegenwoordigt het toppunt van deze mogelijkheid en voegt twee rotatie-assen toe aan de conventionele lineaire X-, Y- en Z-bewegingen. Dankzij deze configuratie kan het snijgereedschap het werkstuk vanuit vrijwel elke hoek benaderen zonder dat herhaaldelijk herpositioneren nodig is.
Op een standaardmachine met drie assen blijft het werkstuk gefixeerd terwijl het gereedschap langs drie loodrechte assen beweegt. Toegang tot meerdere zijden van een component vereist handmatige herpositionering, wat cumulatieve fouten introduceert en de cyclustijden verlengt. Vijfassige bewerking elimineert deze beperking door een roterende beweging te introduceren die de spilkop, de werktafel of beide kan kantelen en roteren.
De twee roterende assen uitgelegd
De extra assen worden doorgaans aangeduid als A, B en C, waarvan er twee actief zijn, afhankelijk van de machineconfiguratie. De A-as draait rond de X-as, de B-as draait rond de Y-as en de C-as draait rond de Z-as. Een machine in tapstijl kan bijvoorbeeld A- en C-assen gebruiken om het werkstuk te kantelen en te roteren, terwijl een ontwerp met draaibare kop B- en C-assen kan gebruiken om het snijgereedschap te oriënteren.
Deze mechanische capaciteit vertaalt zich rechtstreeks in productievoordelen. Wanneer een onderdeel ondersnijdingen, diepe holtes of complexe vrijevormoppervlakken vereist, kan het gereedschap gedurende het hele snijpad een optimale contacthoek met het materiaal behouden. Dit verbetert niet alleen de oppervlaktekwaliteit, maar verlengt ook de standtijd van het gereedschap doordat de slijtage gelijkmatiger over de snijkant wordt verdeeld.
Belangrijkste inzicht:De continue aanpassing van de gereedschapsoriëntatie is wat vijfassige bewerking onderscheidt van eenvoudigere meerassige opstellingen. De machinecontroller moet de beweging van alle vijf de assen in realtime berekenen en synchroniseren om een nauwkeurig gereedschapspad te volgen en botsingen te voorkomen.
Gelijktijdige versus geïndexeerde bewerking: wat is het verschil?
Binnen het domein van de vijfassige technologie bestaan er twee verschillende operationele modi. Het begrijpen van het verschil is van cruciaal belang bij het specificeren van vereisten of het evalueren van de capaciteiten van een leverancier.
Gelijktijdige 5-assige bewerking
In de gelijktijdige modus bewegen alle vijf de assen samen tijdens het snijproces. De roterende assen vergrendelen niet op hun plaats terwijl materiaal wordt verwijderd; in plaats daarvan passen ze zich continu aan om de gewenste gereedschapsoriëntatie ten opzichte van het te bewerken oppervlak te behouden. Deze aanpak is essentieel voor geometrieën met voortdurend veranderende kromming, zoals turbinebladen, waaiers en orthopedische implantaten.
De controller moet lineaire en roterende bewegingen met uiterste precisie coördineren. Zelfs een kleine hoekverandering bij de roterende as kan zich vertalen in een aanzienlijke beweging bij de gereedschapspunt, vooral wanneer het gereedschapssamenstel een aanzienlijke lengte heeft. Nauwkeurige kinematische gegevens en real-time compensatie zijn daarom onmisbaar.
3+2-assige (geïndexeerde) bewerking
Geïndexeerde bewerking, vaak 3+2 genoemd, positioneert de roterende assen onder vaste hoeken en voert vervolgens het snijden uit waarbij alleen de drie lineaire assen bewegen. Tijdens de eigenlijke snede blijven de roterende assen stilstaan. Deze methode biedt meer stabiliteit en eenvoudiger programmering dan gelijktijdige bewerking, waardoor deze geschikt is voor onderdelen met vlakke kenmerken in verschillende oriëntaties.
| Functie | Gelijktijdig 5-assig | 3+2 assen (geïndexeerd) |
|---|---|---|
| Asbeweging tijdens het snijden | Alle vijf de assen bewegen samen | Roterende assen vast; alleen X, Y, Z bewegen |
| Meest geschikt voor | Vrije vormoppervlakken, waaiers, bladen | Schuine vlakke vlakken, prismatische delen |
| Programmeringscomplexiteit | Hoog; vereist geavanceerde CAM en simulatie | Gematigd; vergelijkbaar met 3-assig met indexering |
| Bewerkingsstabiliteit | Lager door continue draaibeweging | Hoger; stijve opstelling tijdens het snijden |
| Mogelijkheid tot oppervlakteafwerking | Uitstekend op gebogen oppervlakken | Uitstekend op vlakke en getrapte oppervlakken |
Niet elke leverancier die reclame maakt voor vijfassige mogelijkheden is bedreven in beide modi. Gelijktijdige bewerking vereist een dieper inzicht in de machinekinematica, post-processorontwikkeling en het vermijden van botsingen. Wanneer een project complexe vrijevormgeometrie met zich meebrengt, is het verifiëren van de gelijktijdige bewerkingservaring van een leverancier essentieel.
Materialen en hun impact op de bewerkingsstrategie
Materiaalkeuze bepaalt elk aspect van het bewerkingsproces, van snijparameters tot gereedschapskeuze en opspanstrategie. Vijfassige bewerking is compatibel met een breed spectrum aan materialen, maar elk brengt specifieke uitdagingen met zich mee.
Aluminium legeringen
Aluminium is een van de meest bewerkbare metalen voor vijfassige bewerkingen. Kwaliteiten zoals 6061 en 7075 bieden een uitstekende balans tussen sterkte, gewicht en bewerkbaarheid. De 7075-legering, vaak omschreven als "superaluminium", biedt een aanzienlijk hogere treksterkte dan 6061, waardoor het een voorkeurskeuze is voor structurele componenten in de lucht- en ruimtevaart waarbij gewichtsvermindering van cruciaal belang is.
Titanium- en nikkellegeringen
Titaniumlegeringen, met name Ti-6Al-4V, en op nikkel gebaseerde superlegeringen zoals Inconel zijn essentieel in ruimtevaart- en medische toepassingen vanwege hun uitzonderlijke sterkte-gewichtsverhoudingen en corrosieweerstand. Deze materialen genereren echter aanzienlijke hitte tijdens het snijden en hebben de neiging uit te harden, waardoor scherp gereedschap, een geoptimaliseerde koelmiddeltoevoer en conservatieve snijparameters nodig zijn.
Roestvast staal en gereedschapsstaal
Roestvrij staalsoorten, waaronder 17-4 PH en 316L, komen veel voor in medische apparaten en voedselverwerkingsapparatuur. Hun hoge taaiheid en lage thermische geleidbaarheid vereisen een zorgvuldige spaanafvoer en effectieve koeling. Gereedschapsstaal en geharde legeringen vergroten de moeilijkheidsgraad verder, waarvoor vaak speciaal hardmetaal of keramisch gereedschap nodig is.
Technische kunststoffen en composieten
Materialen zoals PEEK, POM, PTFE en koolstofvezelcomposieten worden steeds vaker gespecificeerd voor gewichtsgevoelige toepassingen. Deze materialen brengen hun eigen uitdagingen met zich mee, waaronder hittegevoeligheid, risico op delaminatie en de behoefte aan scherpe, gepolijste snijkanten om het uittrekken van vezels of het smelten van het oppervlak te voorkomen.
- Aluminiumlegeringen: uitstekende bewerkbaarheid, veel gebruikt voor structurele componenten
- Titaniumlegeringen: hoge sterkte, hittebestendig, moeilijk te bewerken
- Roestvast staal: corrosiebestendig, taai, vereist zorgvuldig spaanbeheer
- Nikkel-superlegeringen: extreme temperatuurbestendigheid, lage bewerkbaarheid
- Technische kunststoffen: lichtgewicht, hittegevoelig, vereisen scherp gereedschap
- Composieten: hoge sterkte-gewichtsverhouding, gevoelig voor delaminatie
Precisie bereiken: toleranties en oppervlakteafwerking
De waarde van vijfassige bewerking ligt niet alleen in het vermogen om complexe vormen te creëren, maar ook in het feit dat dit met buitengewone precisie gebeurt. Toleranties die haalbaar zijn op goed onderhouden vijfassige machines bereiken routinematig ±0,005 mm (±0,0002 inch) op kritische kenmerken.
Waarom machinaal bewerken met één setup de nauwkeurigheid verbetert
Elke keer dat een werkstuk op een machine wordt verplaatst, neemt de kans op fouten toe. Slijtage van de armatuur, inconsistenties in de klemming en menselijke factoren dragen allemaal bij aan positionele afwijkingen. Door meerdere vlakken in één opstelling te bewerken, elimineert de vijfassige technologie deze foutbron. De relatie tussen onderdelen die in dezelfde opstelling zijn bewerkt, is inherent nauwkeuriger omdat deze tot stand wordt gebracht door de kinematica van de machine en niet door externe positionering.
Dit principe is vooral belangrijk voor onderdelen met nauwe geometrische toleranties, zoals pasvlakken, lagerboringen en afdichtingsvlakken. Een behuizingscomponent met meerdere montageplaten onder verschillende hoeken kan bijvoorbeeld worden voltooid zonder de cumulatieve stapelfouten die gepaard gaan met meerdere opstellingen op een drieassige machine.
Overwegingen bij oppervlakteafwerking
De oppervlakteafwerking bij vijfassige bewerking wordt beïnvloed door de gereedschapspadstrategie, de gereedschapsgeometrie, de snijparameters en de stijfheid van de opstelling. Wanneer het gereedschap in een optimale hoek ten opzichte van het oppervlak wordt gehouden, blijft de effectieve snijsnelheid aan de gereedschapspunt consistenter, waardoor de getuigensporen worden verminderd en de uniformiteit wordt verbeterd.
| Parameter | Typisch bereik | Factoren die het resultaat beïnvloeden |
|---|---|---|
| Dimensionale tolerantie | ±0,005 mm tot ±0,05 mm | Machinenauwkeurigheid, thermische stabiliteit, opspanning |
| Oppervlakteruwheid (Ra) | 0,4 µm tot 3,2 µm | Gereedschapspad, gereedschapsconditie, spiltoerental |
| Hoektolerantie | ±0,01° tot ±0,1° | Kalibratie van de roterende as, kinematisch model |
| Positionele tolerantie | ±0,005 mm tot ±0,02 mm | Machinegeometrie, tasterkalibratie |
Opmerking:Voor specifieke kenmerken zijn nauwere toleranties haalbaar, maar hiervoor zijn mogelijk aanvullende inspecties, lagere voedingssnelheden of speciaal gereedschap nodig. Het overspecificeren van tolerantie op niet-kritieke afmetingen verhoogt de kosten zonder functioneel voordeel.
Ontwerprichtlijnen voor maakbaarheid
Ontwerpen voor vijfassige bewerking vereist een evenwicht tussen functionele vereisten en praktische productiemogelijkheden. Hoewel de technologie het bereik van wat mogelijk is uitbreidt, zijn er nog steeds bepaalde principes die een efficiënte productie bepalen.
Uitlijning van functies en toegang tot gereedschap
Het uitlijnen van functies met de primaire assen van de machine vereenvoudigt het programmeren en vermindert de belasting op roterende bewegingen. Hoewel machines met vijf assen onderdelen onder willekeurige hoeken kunnen bereiken, verkort het uitlijnen van vlakke onderdelen met X, Y of Z de cyclustijd en verbetert de oppervlaktekwaliteit. Deze richtlijn moet worden gezien als een aanbeveling en niet als een rigide regel, omdat de mogelijkheden van de machine alternatieve benaderingen kunnen rechtvaardigen.
Wanddikte en spouwdiepte
Dunne wanden en diepe holtes vormen een uitdaging bij elke bewerking. Bij vijfassig werk neemt het risico op doorbuiging en trillingen toe wanneer het gereedschap diep in een holte moet reiken of een muur met beperkte ondersteuning moet bewerken. Het waar mogelijk vergroten van de wanddikte, het openen van de holtegeometrie of het gebruik van getrapte ontwerpen kunnen de stijfheid verbeteren en de behoefte aan gespecialiseerd gereedschap verminderen.
Gereedschapsselectie en toegankelijkheid
Het snijgereedschap moet het kenmerk kunnen bereiken zonder in botsing te komen met andere delen van het werkstuk of de opspanning. Deze overweging is vooral relevant voor interne kenmerken en ondersnijdingen. CAM-software kan gereedschapspaden simuleren en botsingen detecteren, maar vroegtijdige overweging van gereedschapstoegang in de ontwerpfase voorkomt dure herontwerpen later.
- Lijn objecten waar mogelijk uit met primaire assen
- Vermijd te diepe holtes met smalle openingen
- Ontwerp de wanddikte om snijkrachten te weerstaan
- Houd rekening met de gereedschapslengte-diameterverhoudingen voor diepe functies
- Gebruik radii in interne hoeken zodat deze overeenkomen met standaard gereedschapsgroottes
- Controleer de toegang tot het gereedschap tijdens de ontwerpfase, niet erna
Industrietoepassingen en case-inzichten
De vraag naar complexe, vijfassig bewerkte componenten omvat meerdere hightechsectoren, elk met zijn eigen prestatie-eisen en materiaalvoorkeuren.
Lucht- en ruimtevaartcomponenten
De productie in de lucht- en ruimtevaart is sterk afhankelijk van vijfassige bewerking voor structurele componenten, motoronderdelen en stuurvlakken. Turbinebladen, waaiers en blisks vereisen het gelijktijdige bewegingsvermogen om de aerodynamische oppervlakken en dunwandige geometrieën te bereiken die de efficiëntie maximaliseren. Materialen zoals titaniumlegeringen en nikkel-superlegeringen zijn gebruikelijk en vereisen gespecialiseerde gereedschaps- en snijstrategieën.
Rompcomponenten en structurele vleugelelementen profiteren ook van vijfassige bewerking. De mogelijkheid om grote, complexe vormen in één enkele opstelling te bewerken vermindert montagefouten en verbetert de pasvorm van op elkaar passende onderdelen.
Medische apparaten en implantaten
Orthopedische implantaten, chirurgische instrumenten en tandheelkundige componenten vereisen het hoogste niveau van precisie en oppervlaktekwaliteit. Vijfassige bewerking maakt de productie mogelijk van patiëntspecifieke implantaten met complexe poreuze structuren die de botingroei bevorderen, evenals instrumenten met ingewikkelde geometrieën die anders onmogelijk te vervaardigen zouden zijn.
Titanium en zijn legeringen zijn de dominante materialen in deze sector, gewaardeerd om hun biocompatibiliteit en mechanische eigenschappen. De oppervlakteafwerking van implantaatcomponenten moet aan strikte normen voldoen om het risico op bacteriële adhesie te minimaliseren en een goede integratie met omringend weefsel te garanderen.
Auto- en motorsport
Hoogwaardige auto-onderdelen, waaronder cilinderkoppen, transmissiehuizen en turbocompressoronderdelen, profiteren van de precisie en oppervlaktekwaliteit die haalbaar zijn met vijfassige bewerking. De autosportindustrie verlegt vaak de grenzen van de complexiteit van het ontwerp, waardoor een snelle doorlooptijd van componenten met organische, geoptimaliseerde geometrieën vereist is.
Robotica en automatisering
Robotverbindingen, eindeffectoren en structurele frames vereisen lichtgewicht, stijve componenten met complexe geometrieën. Vijfassige bewerking maakt de integratie mogelijk van functies die anders montage zouden vereisen, waardoor het aantal onderdelen wordt verminderd en de systeembetrouwbaarheid wordt verbeterd.
Evaluatie van een 5-assige bewerkingspartner
Het selecteren van de juiste productiepartner is net zo belangrijk als het ontwerp zelf. Niet alle leveranciers die beweren dat ze over vijf assen kunnen beschikken, kunnen de precisie en oppervlaktekwaliteit leveren waar complexe onderdelen om vragen.
Ervaring met soortgelijke geometrieën
De meest betrouwbare indicator voor de geschiktheid van een leverancier is de ervaring met componenten van vergelijkbare complexiteit. Een bedrijf dat regelmatig waaiers of medische implantaten produceert, heeft een andere expertise dan een bedrijf dat vooral eenvoudige beugels of platen verspant. Het opvragen van voorbeelden van soortgelijk werk geeft inzicht in hun mogelijkheden.
Machinetechnologie en metrologie
De werktuigmachine zelf is slechts een deel van het geheel. De meetapparatuur die wordt gebruikt om het voltooide onderdeel te verifiëren, is even belangrijk. Coördinatenmeetmachines (CMM's), in-proces meetsystemen en gestructureerde lichtscanning zijn allemaal waardevolle hulpmiddelen om ervoor te zorgen dat complexe geometrieën aan de specificaties voldoen.
CAM-programmering en -simulatie
Geavanceerde CAM-software die efficiënte gereedschapsbanen met vijf assen kan genereren, is essentieel. Simulatie- en verificatietools die botsingen en gutsen detecteren voordat de bewerking begint, besparen tijd en voorkomen kostbare fouten. Een leverancier die vertrouwt op verouderde programmeermethoden of geen simulatiemogelijkheden heeft, kan worstelen met complexe projecten.
Eer houdt volstate-of-the-art productiemogelijkhedenen een bewezen staat van dienst in het leveren van precisiecomponenten in de lucht- en ruimtevaart-, medische en industriële sectoren.Neem contact met ons opom uw projectvereisten te bespreken en een uitgebreide evaluatie te ontvangen.
Veelgestelde vragen
Bij drieassige bewerking wordt het snijgereedschap langs drie lineaire assen verplaatst: X, Y en Z. Bij vijfassige bewerking worden twee rotatieassen toegevoegd, waardoor het gereedschap het werkstuk vanuit meerdere hoeken kan benaderen zonder te herpositioneren. Dit maakt de productie van complexe geometrieën mogelijk, vermindert de insteltijd en verbetert de nauwkeurigheid door fouten bij meerdere opspanningen te elimineren.
Ja. Machines met vijf assen bereiken routinematig toleranties van ±0,005 mm (±0,0002 inch) op kritische kenmerken. De mogelijkheid tot single-setup levert een belangrijke bijdrage aan deze nauwkeurigheid, omdat het de positionele fouten elimineert die zich ophopen wanneer een onderdeel tussen bewerkingen wordt verplaatst. Het bereiken van dergelijke toleranties vereist echter goed machineonderhoud, thermische stabiliteit en zorgvuldige procesplanning.
De meeste bewerkbare metalen, technische kunststoffen en composieten kunnen op vijfassige machines worden verwerkt. Veel voorkomende materialen zijn aluminiumlegeringen, titaniumlegeringen, roestvrij staal, nikkel-superlegeringen, PEEK, POM en koolstofvezelcomposieten. De materiaalkeuze beïnvloedt de snijparameters, het gereedschap en de opspanstrategie, dus hiermee moet al vroeg in het ontwerpproces rekening worden gehouden.
Bij gelijktijdige bewerking bewegen alle vijf de assen samen tijdens het snijden, waardoor een continue aanpassing van de gereedschapsoriëntatie mogelijk is om complexe oppervlakken te volgen. Bij 3+2 (geïndexeerde) bewerking worden de roterende assen onder een vaste hoek geplaatst en vergrendeld, terwijl de drie lineaire assen het snijden uitvoeren. Gelijktijdige bewerking is noodzakelijk voor vrijevormoppervlakken, terwijl 3+2 vaak voldoende is voor onderdelen met schuine vlakke kenmerken.
Hoewel vijfassige bewerking het bereik van haalbare geometrieën vergroot, blijven sommige kenmerken een uitdaging. Zeer diepe, smalle holtes met beperkte toegang tot het gereedschap, extreem dunne wanden die gevoelig zijn voor trillingen en interne kenmerken die niet kunnen worden bereikt zonder een overmatige uitsteeklengte van het gereedschap zijn voorbeelden. Ontwerpoptimalisatie, zoals de geometrie van de opening van de holte of het aanpassen van de wanddikte, kan deze uitdagingen vaak verzachten.
Oppervlakteafwerking wordt doorgaans gespecificeerd met behulp van de Ra-parameter (gemiddelde ruwheid), gemeten in micrometers of micro-inch. Bij vijfassige bewerking hangt de haalbare afwerking af van de gereedschapspadstrategie, de toestand van het gereedschap en de machinestabiliteit. Typische waarden variëren van Ra 0,4 µm voor fijne afwerking tot Ra 3,2 µm voor meer algemene doeleinden. Oppervlakteafwerking mag alleen worden gespecificeerd als dit functioneel noodzakelijk is, omdat strengere eisen de kosten en verwerkingstijd verhogen.
Een volledig verzoek moet 3D CAD-modellen bevatten in een standaardformaat zoals STEP of IGES, 2D-tekeningen met kritische toleranties en vereisten voor oppervlakteafwerking, materiaalspecificatie, hoeveelheid en eventuele speciale vereisten voor behandeling of inspectie. Het verstrekken van informatie over de functie en kritische kenmerken van het onderdeel helpt de fabrikant het proces te optimaliseren en potentiële productieproblemen vroegtijdig te identificeren.
Klaar om uw meest complexe componentontwerpen tot leven te brengen? Ons engineeringteam staat klaar om uw vereisten te evalueren en de optimale bewerkingsstrategie aan te bevelen.
Vraag een offerte aan →