Hoe kan CNC-draaien de precisie, doorlooptijd en kosten voor uw onderdelen verbeteren?
Artikel Samenvatting
Als u ooit een “eenvoudig” rond onderdeel heeft gekocht en toch met vertragingen, inconsistente afmetingen, bramen of verrassende kostentoevoegingen bent beland, weet u al dat de echte uitdaging niet de vorm is, maar de procesbeheersing.CNC-draaienis een van de meest betrouwbare manieren om cilindrische en roterende onderdelen te produceren met herhaalbare nauwkeurigheid, schaalbare output en voorspelbare prijzen, wanneer het project correct wordt geoffreerd en ontworpen.
Deze gids geeft een overzicht van de meest voorkomende pijnpunten van kopers (verwarring van toleranties, niet-overeenkomende oppervlakteafwerking, onduidelijke tekeningen, onvoorspelbare doorlooptijden, kwaliteitsgeschillen) en laat zien hoe u deze kunt voorkomen. U vindt er ook praktische checklists, een voorbeeld van een offerteaanvraagstructuur en een FAQ die is ontworpen om ingenieurs, inkopers en projecteigenaren te helpen zelfverzekerde beslissingen te nemen.
Inhoudsopgave
- Overzicht in één oogopslag
- Wat is CNC-draaien en waar is het het beste in?
- Pijnpunten voor kopers en hoe u deze kunt verwijderen
- Wanneer moet u kiezen voor draaien in plaats van frezen of gieten?
- Ontwerp- en tekenchecklist voor snellere, goedkopere offertes
- Toleranties, oppervlakteafwerking en inspectieverwachtingen
- Materialen en afwerkingen die doorgaans goed werken
- Kwaliteitscontroles en documentatie waar u om kunt vragen
- Hoe u een draaiende leverancier kiest zonder te raden
- Een praktisch offerteaanvraagsjabloon dat u kunt kopiëren
- Veelgestelde vragen
- Afsluitende notities
Overzicht in één oogopslag
- Definieer wat draaien werkelijk doet en waar het uitblinkt.
- Wijs typische sourcing-problemen toe aan specifieke oplossingen die u onmiddellijk kunt implementeren.
- Geef ontwerp- en offerterichtlijnen die de kosten verlagen zonder dat dit ten koste gaat van de functionaliteit.
- Stel realistische verwachtingen voor tolerantie, afwerking en verificatie.
- Helpt u bij het kiezen van een leverancier met minder risico en minder verrassingen.
Wat is CNC-draaien en waar is het het beste in?
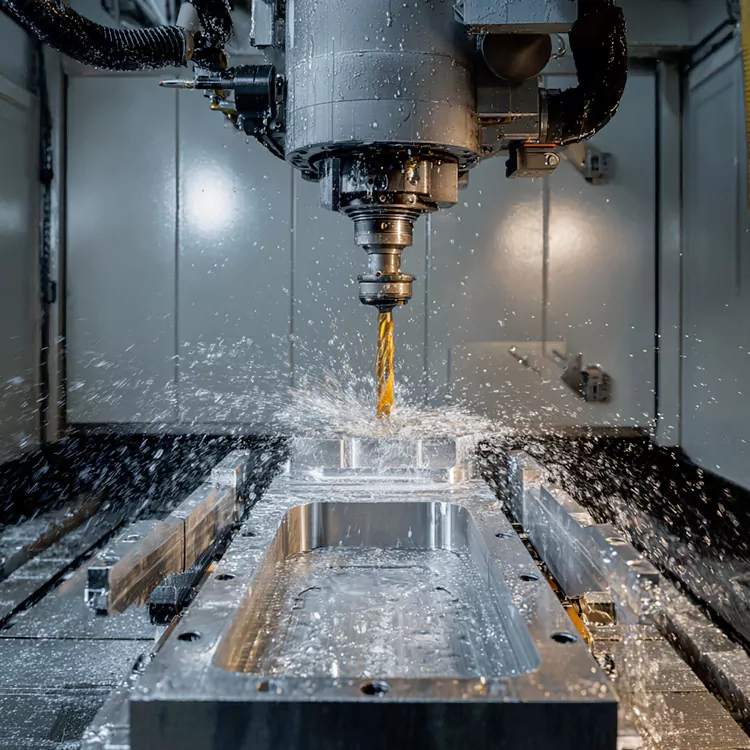
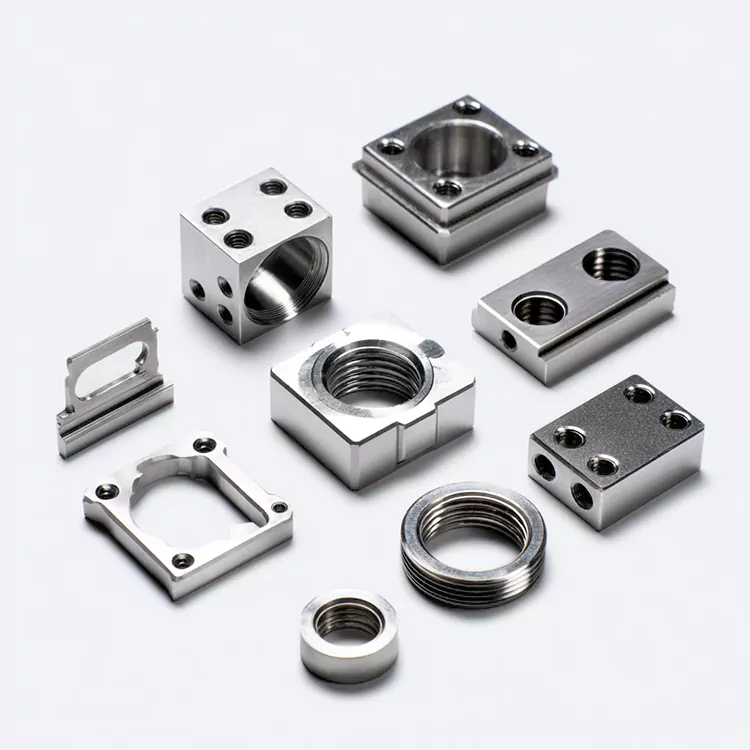
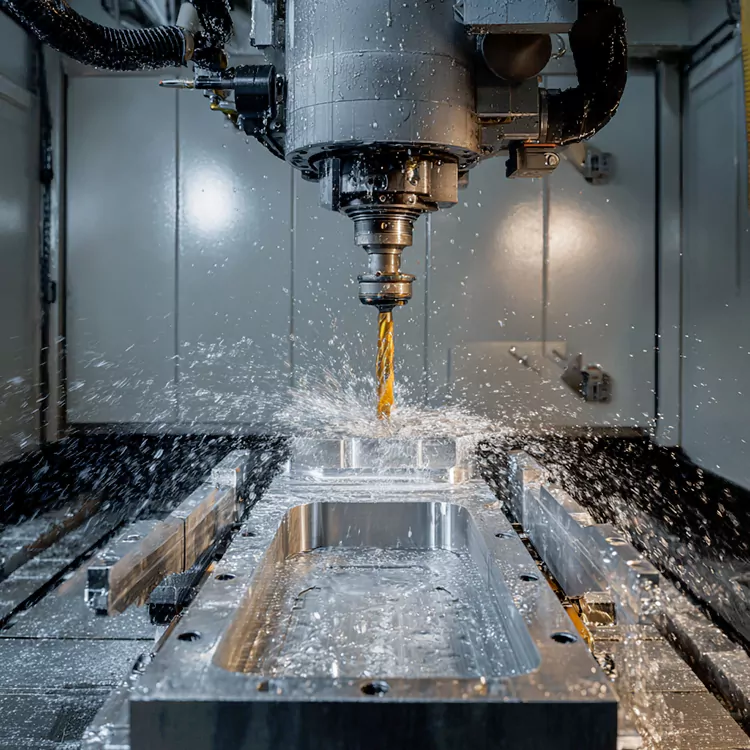
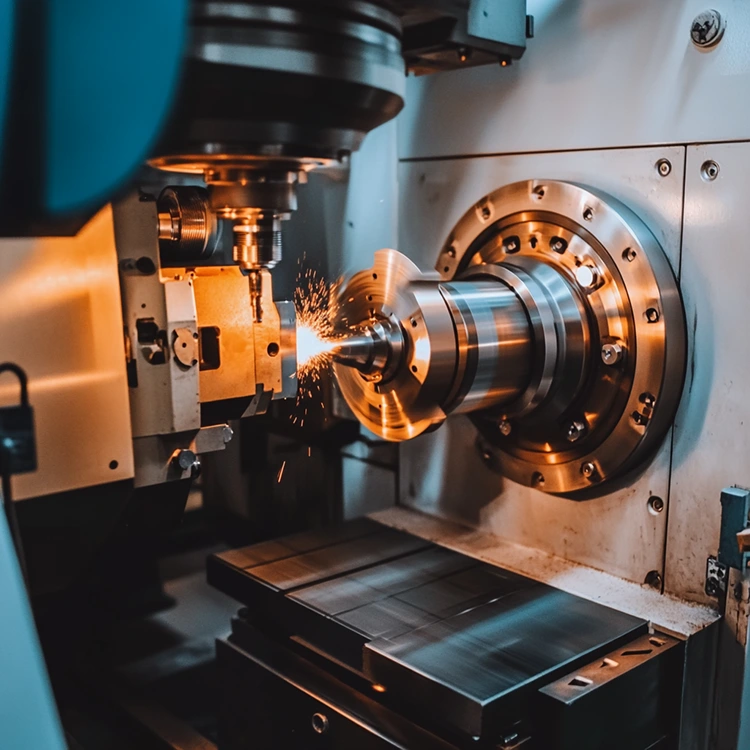
CNC-draaien is een bewerkingsproces waarbij een werkstuk roteert terwijl een snijgereedschap materiaal verwijdert om de uiteindelijke geometrie te creëren. Denk aan assen, bussen, hulzen, pennen, afstandhouders, onderdelen met schroefdraad, connectoren en elk onderdeel waarvan de belangrijkste kenmerken concentrisch zijn of rond een centrale as draaien.
Wat draaien zo waardevol maakt, is de herhaalbaarheid. Zodra de opstelling stabiel is, kan de machine consistente diameters, schouders, groeven, afschuiningen en schroefdraad produceren met minimale variatie, vooral bij middelgrote en hoge volumes. Moderne draaiopstellingen kunnen ook live gereedschap integreren (voor platte vlakken, kruisgaten en gefreesde onderdelen), wat handoffs vermindert en de doorlooptijd verkort.
- Beste voor:ronde onderdelen, nauwe concentriciteitsbehoeften, schroefdraadkenmerken, lange assen, herhaalbaarheid van grote volumes.
- Meestal niet ideaal voor:grote prismatische delen, complexe holtes, zeer dunne flexibele geometrieën die gemakkelijk klapperen.
Pijnpunten voor kopers en hoe u deze kunt verwijderen
De meeste CNC-draai-sourcingproblemen zijn vermijdbaar. De truc is om de offertefase te beschouwen als een technische afstemming en niet slechts als een prijsaanvraag. Hier zijn veelvoorkomende pijnpunten en praktische oplossingen.
| Pijn punt | Waarom het gebeurt | Wat te doen in plaats daarvan |
|---|---|---|
| Onderdelen "voldoen aan de maat", maar passen niet soepel in elkaar | Kritieke passingen, uitloop of concentriciteit waren niet gedefinieerd | Roep functionele datums, fit-klassen en slingering/concentriciteit op waar het er toe doet |
| De offertes variëren enorm per leverancier | Verschillende aannames over tolerantie, inspectie, insteltijd en afwerking | Standaardiseer uw offerteaanvraag: materiaal, tolerantiekaart, afwerking, aantal en inspectieverwachtingen |
| Doorlooptijd verschuift na goedkeuring | De beschikbaarheid van grondstoffen, secundaire processen of de complexiteit van de configuratie kwamen niet vroeg aan het licht | Vraag naar een procestraject en een risicolijst (materiaal, beplating, warmtebehandeling, speciaal gereedschap) |
| Oppervlakteafwerking “ziet er ruw uit”, zelfs als de afmetingen in orde zijn | Het einddoel was niet gespecificeerd of was onrealistisch voor het materiaal/proces | Geef alleen op functionele oppervlakken een afwerkingseis (Ra) op, niet overal |
| Problemen met draad (strak/los, vretend, inconsistent) | Ontbrekende draadstandaard, klasse, coatingimpact of maatmethode | Definieer draadstandaard/klasse + platingtoeslag + inspectiemethode (GO/NO-GO) |
| Onverwachte extra kosten | Ontbramen, reinigen, verpakken of speciale inspecties waren niet inbegrepen | Plaats deze items rechtstreeks in de offerteaanvraag en vraag om transparantie van de regelitems |
Wanneer moet u kiezen voor draaien in plaats van frezen of gieten?
Draaien is vaak het beste pad als uw geometrie roterend is en de functionele vereisten afhankelijk zijn van rondheid, coaxialiteit of gladde lageroppervlakken. Maar het is niet automatisch voor elk onderdeel de goedkoopste keuze.
- Kies voor draaienwanneer u herhaalbare diameters, stabiele pasvormen, zuivere schroefdraad of concentrische kenmerken over het hele volume nodig heeft.
- Kies frezenwanneer de meeste kenmerken vlak zijn, gepot of gedefinieerd door meerdere orthogonale vlakken.
- Overweeg gieten/smedenals het onderdeel groot is en de materiaalverwijdering buitensporig zou zijn, gebruik dan draaien voor het afwerken van kritieke oppervlakken.
Een praktische regel: als een onderdeel voornamelijk kan worden beschreven aan de hand van diameters, lengtes en schroefdraadaanduidingen, levert draaien doorgaans het schoonste en snelste productieplan op.
Ontwerp- en tekenchecklist voor snellere, goedkopere offertes
Een ‘goede’ draaitekening is er een die benadrukt wat er gecontroleerd moet worden, en die overal flexibiliteit biedt. Het overdefiniëren van elke dimensie dwingt tot langzamere bewerking en zwaardere inspecties.
- Markeer kritische kenmerken:Identificeer welke diameters, schouders en schroefdraad de montage of afdichting aandrijven.
- Gebruik realistische toleranties:Verbeter alleen de functies die dit echt nodig hebben. Maak de rest los.
- Datumstrategie specificeren:Als slingering of coaxialiteit van belang is, definieer dan datums die overeenkomen met hoe het onderdeel wordt vastgehouden en gemeten.
- Overweeg toegang tot gereedschap:Diepe smalle groeven, scherpe interne hoeken en kleine ondersnijdingen kunnen speciaal gereedschap forceren.
- Voorkeur voor standaardradii/afschuiningen:Eenvoudige randen verminderen het risico op bramen en verbeteren de veiligheid bij het hanteren.
- Plan voor ontbramen:Als braamvrije randen essentieel zijn (medisch, vloeistof, elektronica), vermeld dit dan duidelijk.
- Draadhelderheid:Geef het draadtype, de spoed, de klasse en eventuele vereisten voor coating of smering op.
- Geef STAP + tekening op:Een 3D-model helpt de intentie te bevestigen; de tekening bepaalt de acceptatie.
Als u niet zeker weet welke functies ‘cruciaal’ zijn, kunt u het volgende snel testen:Welke dimensies zouden een functionele storing veroorzaken als ze afdrijven?Die krijgen de strengste controle. Al het andere is een kans om kosten en tijd te besparen.
Toleranties, oppervlakteafwerking en inspectieverwachtingen
Draaien kan uiterst nauwkeurig zijn, maar ‘overal nauwe toleranties’ is de snelste manier om de kosten op te drijven. Het doel is om tolerantie- en einddoelen af te stemmen op functie en meetcapaciteit.
| Vereiste | Typische kopersverwachting | Praktische begeleiding |
|---|---|---|
| Diametertolerantie | Zeer strak over alle diameters | Alleen op pasvlakken vastdraaien; maken een grotere tolerantie mogelijk op niet-passende diameters |
| Rondloop / rondloop | Gevraagd “voor het geval dat” | Geef alleen op of het onderdeel roteert, afdicht of uitlijnt; definieer het referentiepunt en de meetmethode |
| Oppervlakteafwerking (Ra) | Lage Ra overal | Breng Ra-doelen aan op lager-/afdichtingsoppervlakken; standaardafwerking is elders prima |
| Inspectieplan | 100% inspectie impliciet maar niet vermeld | Vermeld het bemonsteringsplan, de meetmethode en wat volledige inspectie vereist |
| Eerste artikel | Verondersteld optioneel | Gebruik de goedkeuring van het eerste artikel voor nieuwe onderdelen om de verwachtingen vroegtijdig vast te leggen |
De uitlijning van metingen is net zo belangrijk als de bewerking. Als de leverancier een diameter op de ene manier meet en jij op een andere manier (andere temperatuur, andere methode, ander referentieoppervlak), kun je een geschil krijgen, zelfs als beide partijen te goeder trouw hebben gehandeld. Voor kritieke onderdelen dient u vooraf overeenstemming te bereiken over de verificatiemethode.
Materialen en afwerkingen die doorgaans goed werken
De materiaalkeuze heeft invloed op de bewerkbaarheid, kosten, sterkte, corrosieweerstand en afwerkingskwaliteit. Hieronder staan veelvoorkomende opties die kopers selecteren voor gedraaide componenten.
| Materiaal | Waarom kopers ervoor kiezen | Opmerkingen voor het draaien |
|---|---|---|
| Aluminium (diverse kwaliteiten) | Lichtgewicht, goede corrosieweerstand, kosteneffectief | Grote bewerkbaarheid; overweeg anodiseren op slijtage/corrosie |
| Roestvrij staal | Corrosiebestendigheid, duurzaamheid | Kan langzamer te bewerken zijn; afwerkingseisen op functionele oppervlakken definiëren |
| Koolstofstaal | Sterkte en kostenevenwicht | Heeft mogelijk coating/plating nodig; verduidelijk de corrosieverwachtingen |
| Messing | Geleidbaarheid, bewerkbaarheid, uiterlijk | Uitstekend geschikt voor schroefdraad en fittingen; controleer de nalevingsbehoeften voor uw markt |
| Technische kunststoffen | Lichtgewicht, isolatie, chemische bestendigheid | Thermische uitzetting is belangrijk; definieer de meetomstandigheden en toleranties zorgvuldig |
- Afwerkingstip:Als u galvanisering, anodisatie of warmtebehandeling nodig heeft, bespreek dan de impact op de afmetingen. Sommige afwerkingen voegen dikte toe; sommige processen kunnen een kleine vervorming veroorzaken.
- Verpakkingstip:Vraag voor cosmetische oppervlakken een beschermende verpakking aan om transportkrassen te voorkomen.
Kwaliteitscontroles en documentatie waar u om kunt vragen
Een sterke leverancier maakt niet alleen het onderdeel, maar maakt uw acceptatieproces eenvoudig. Als er voor uw project veel op het spel staat, kunt u documentatie aanvragen die het downstreamrisico vermindert.
- Materiaalcertificering:Bevestigt kwaliteit en traceerbaarheid.
- Eerste artikel Inspectierapport:Valideert kritische afmetingen vóór volledige productie.
- Registratie van inspecties tijdens het proces:Demonstreert processtabiliteit tijdens de run.
- Draadgagingrecords:Speciaal voor veiligheidskritische of hoogvolume onderdelen met schroefdraad.
- Verificatie van oppervlakteafwerking:Als Ra echt functioneel is, vraag dan hoe het wordt gemeten.
- Wijzigingsbeheeropmerkingen:Gedocumenteerde goedkeuringen als gereedschap, materiaalpartij of procesroute verandert.
Je hebt deze niet allemaal voor elk onderdeel nodig. Gebruik documentatie waar deze u beschermt: nieuwe ontwerpen, kritische assemblages, gereguleerde industrieën of productie van grote volumes waarbij herbewerking duur is.
Hoe u een draaiende leverancier kiest zonder te raden
Het selecteren van een leverancier is gemakkelijker als u evalueert hoe zij denken, en niet alleen wat zij beloven. Hier zijn praktische signalen waar u op kunt letten tijdens uw eerste gesprekken:
- Ze stellen verhelderende vragen:over functie, kritische kenmerken en inspectie – niet alleen over kwantiteit.
- Ze bieden ontwerpfeedback:om de kosten te verlagen of de maakbaarheid te verbeteren zonder de functie te veranderen.
- Ze leggen het procestraject uit:draaien, secundaire bewerkingen, afwerking, inspectie en verpakking.
- Ze bespreken risico's vroeg:doorlooptijden van materialen, speciaal gereedschap, beperkingen van de oppervlakteafwerking of hotspots met nauwe toleranties.
- Ze kunnen schalen:prototypes en productie met een consistente methode voor revisiecontrole.
Een betrouwbaar partnerschap voelt op de beste manier ‘saai’ aan: minder verrassingen, minder vragen in een laat stadium en minder discussies over acceptatie.
Een praktisch offerteaanvraagsjabloon dat u kunt kopiëren
Als u consistentere offertes en minder vervolg-e-mails wilt, neem dan het volgende op in uw verzoek:
- Onderdeelnaam en revisie:Vermeld revisieletter/-nummer en datum.
- Bestanden:PDF-tekening + STEP-model.
- Hoeveelheid en voorspelling:Prototypeaantal, eerste batch en geschat jaarlijks gebruik.
- Materiaal:Kwaliteit/specificatie + of vervangingen zijn toegestaan.
- Kritische afmetingen:Identificeer de kenmerken die de pasvorm/functie bepalen.
- Tolerantiebenadering:Waar nauwe toleranties echt vereist zijn; standaardtoleranties elders.
- Afwerkingsvereisten:Oppervlakteafwerkingsdoelen alleen op relevante oppervlakken; eventuele cosmetische behoeften.
- Secundaire processen:Warmtebehandeling, anodiseren, plateren, passiveren, markeren, reinigen.
- Inspectieverwachtingen:Eerste artikel, bemonsteringsplan, metingen en rapportageformaat.
- Verpakkingsvereisten:Bulk versus individueel beschermd, etiketteringsbehoeften.
Dit niveau van duidelijkheid verkort doorgaans de offertetijd, verbetert de prijsconsistentie en helpt u leveranciers te vergelijken op basis van dezelfde aannames.
Veelgestelde vragen
Q:Welke soorten onderdelen profiteren het meest van CNC-draaien?
A:Onderdelen met cilindrische geometrie – assen, bussen, hulzen, schroefdraadconnectoren, pennen, afstandhouders – vooral wanneer concentriciteit, rondheid of herhaalbaarheid tussen batches van belang is.
Q:Waarom citeren twee leveranciers dezelfde tekening zo verschillend?
A:Ze kunnen uitgaan van verschillende toleranties, inspectie-intensiteit, opstellingsstrategie, gereedschapsbehoeften of afwerkingsroutes. Een gestandaardiseerde offerteaanvraag die kritische kenmerken en verificatieverwachtingen definieert, maakt prijzen veel beter vergelijkbaar.
Q:Moet ik voor de veiligheid nauwe toleranties op elke dimensie eisen?
A:Meestal nee. Nauwe toleranties verhogen de bewerkingstijd en de inspectiekosten. Pas alleen strenge controle toe op functionele passingen en uitlijningskenmerken; versoepel niet-kritieke dimensies om de kosten te verlagen met behoud van de prestaties.
Q:Hoe kan ik schroefdraadproblemen voorkomen?
A:Specificeer de schroefdraadstandaard en -klasse, verduidelijk of coating/plating is toegepast en maak afspraken over gaging (GO/NO-GO). Als de thread van cruciaal belang is, vraag dan om verificatiegegevens of goedkeuring van het eerste artikel.
Q:Wat moet ik doen als de oppervlakteafwerking van belang is voor afdichting of lagering?
A:Plaats een oppervlakteafwerkingsdoel (Ra) op die specifieke oppervlakken, niet op het hele onderdeel, en bevestig hoe de leverancier dit meet. Hierdoor blijven de kosten onder controle en blijft de functionaliteit behouden.
Q:Hoe verkort ik de doorlooptijd van gedraaide onderdelen?
A:Zorg voor volledige bestanden, markeer kritische kenmerken duidelijk, vermijd onnodige nauwe toleranties en bespreek de beschikbaarheid van materialen en secundaire processen vroegtijdig. Het snel goedkeuren van een eerste artikel voorkomt bovendien productiepauzes.
Afsluitende notities
Wanneer het goed is gedaan,CNC-draaienis niet alleen een bewerkingsoptie, het is een voorspelbaar productiesysteem. De beste resultaten komen voort uit afstemming: duidelijke functionele eisen, realistische toleranties, afgesproken inspectiemethoden en een leverancier die communiceert als een productiepartner.
Als u een team wilt dat uw tekeningen kan beoordelen, maakbare verbeteringen kan voorstellen en zowel prototypes als productieruns kan ondersteunen,Shenzhen Honmor Precision Technology Co., Ltd.staat klaar om te helpen. Vertel ons dan uw toepassing, hoeveelheid, materiaal en kritische kenmerkenneem contact met ons opom een offerte en praktische feedback te krijgen waar u direct mee aan de slag kunt.
Gerelateerd nieuws
- Wat maakt complexe 5-assige CNC-bewerkingsonderdelen tot de ruggengraat van geavanceerde productie?
- Waarom zijn gedraaide titaniumonderdelen met hoge tolerantie de ruggengraat van lucht- en ruimtevaart- en medische innovatie?
- Waarom zijn 5-assige CNC-gefreesde auto-onderdelen de slimme keuze voor complexe auto-onderdelen?
- Waarom zijn CNC-aluminium gedraaide onderdelen de voorkeursoplossing voor lichtgewicht, uiterst nauwkeurige componenten?
- Kunnen snelle 3D-geprinte prototypes uw R&D echt versnellen en de kosten verlagen?
- CNC-prototype metalen componenten: waarom zijn ze essentieel voor uw volgende project
Laat een bericht achter