Waarom bepaalt de plaatwerkproductie of uw project op tijd wordt verzonden?
Als je ooit een tekening hebt goedgekeurd, op onderdelen hebt gewacht en vervolgens hebt ontdekt dat de gaten niet op één lijn liggen, is de afwerking inconsistent. of de montage heeft plotseling ‘herwerking’ nodig, je bent niet de enige.Plaatwerkproductieziet er eenvoudig uit totdat kleine beslissingen – materiaalkeuze, buigtoeslagen, lasstrategie, oppervlakteafwerking en inspectie – zich tot vertragingen beginnen te verergeren en kostenoverschrijdingen.
Dit artikel bespreekt de praktische, op de koper gerichte kant vanPlaatwerkproductie: waar projecten meestal mislukken, hoe u het risico bij uw eerste bestelling kunt beperken en wat u aan een leverancier moet vragen, zodat u onderdelen krijgt die passen, er goed uitzien en arriveren wanneer u ze nodig heeft. Je vindt er ook een eenvoudige checklist, vergelijkingstabellen en veelgestelde vragen die je kunt hergebruiken met je eigen team.
Inhoudsopgave
- Overzicht
- Wat is plaatwerkproductie in de praktijk?
- Wat zijn de pijnpunten waar kopers steeds tegenaan lopen?
- Welke processen zijn voor u het belangrijkst?
- Wat moet u bevestigen voordat u een tekening vrijgeeft?
- Welke kwaliteitscontroles voorkomen dure verrassingen?
- Wat drijft de kosten en hoe verlaag je deze zonder dat dit ten koste gaat van de functionaliteit?
- Hoe beschermt u de doorlooptijd en houdt u de communicatie helder?
- Hoe kan een leverancier u ondersteunen van prototype tot volume?
- Veelgestelde vragen
- Slotnotities
Overzicht
- DefiniërenPlaatwerkproductievanuit het perspectief van een koper (geen leerboek).
- Breng de meest voorkomende faalpunten in kaart die uitval, herbewerking en planningsfouten veroorzaken.
- Laat zien hoe keuzes op het gebied van snijden, buigen, verbinden en afwerken de pasvorm en het uiterlijk beïnvloeden.
- Zorg voor een checklist voor het vrijgeven van de tekening die u kunt gebruiken om misverstanden te voorkomen.
- Leg praktische inspectiepoorten en acceptatiecriteria uit.
- Identificeer de kostenhefbomen die kopers in een vroeg stadium kunnen beheersen, vóór tooling en revisies.
- Deel een leveranciersworkflow die het risico van prototype tot productie vermindert.
- Beantwoord veelgestelde vragen die kopers stellen vlak voordat ze een bestelling plaatsen.
Wat is plaatwerkproductie in de praktijk?
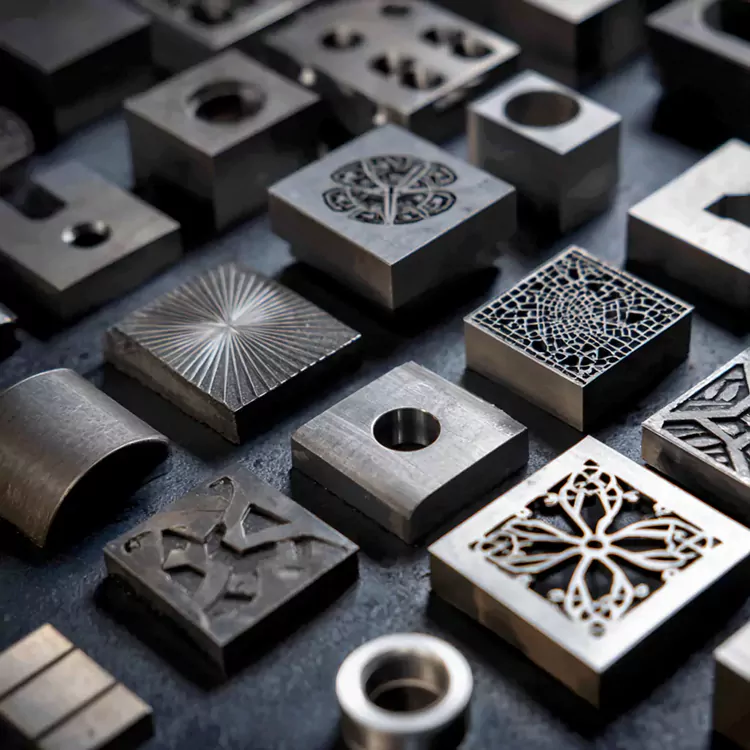
Plaatwerkproductieis het proces waarbij platte metalen platen worden omgezet in functionele onderdelen: behuizingen, beugels, panelen, frames, chassis, afdekkingen – via een reeks stappen zoals snijden, buigen, verbinden en oppervlakteafwerking. Maar de realiteit van de koper is eenvoudiger:
- Je koopt voorspelbaarheid.Het onderdeel moet de eerste keer bij uw montage passen, niet na ‘kleine aanpassingen’.
- Je koopt herhaalbaarheid.Het 200ste stuk moet overeenkomen met het eerste stuk, binnen uw tolerantiebehoeften.
- Je koopt coördinatie.Lasersnijnauwkeurigheid, buighoeken, lasvervorming en laagdikte moeten samenwerken.
WanneerPlaatwerkproductieals het goed is gedaan, voelt het saai aan – op de beste manier. Uw montageteam stopt met improviseren, uw inventaris stopt met het verzamelen van “bijna goede” onderdelen, en uw lanceringsdata bewegen niet meer.
Wat zijn de pijnpunten waar kopers steeds tegenaan lopen?
De meeste problemen met plaatwerk zijn geen ‘mysterieproblemen’. Het zijn voorspelbare uitkomsten van ontbrekende aannames. Dit zijn de pijnpunten die kopers volgens mij proberen te vermijden – en de upstream-beslissingen die deze doorgaans oplossen.
| Pijnpunt voor de koper | Hoe het eruit ziet | Wat meestal de oorzaak is | Hoe het te voorkomen |
|---|---|---|---|
| Onderdelen passen niet bij montage | Gaten niet goed uitgelijnd, randen interfereren, bevestigingsmiddelen binden | Onduidelijke datums, inconsistente buigaannames, tolerantiestapeling genegeerd | Vergrendel referentiepunten, definieer kritische maatvoeringen, bevestig de methode voor buigtoeslag |
| Zichtbare cosmetische gebreken | Krassen, putjes, sinaasappelschil, ongelijkmatige kleur | Hanteringssporen, verkeerde voorbereiding van het oppervlak, variatie in laagdikte | Definieer cosmetische zones, specificeer oppervlaktekwaliteit, voeg verpakkings- en beschermingseisen toe |
| Kromtrekken na het lassen | Panelen zijn niet meer vlak; deuren gaan niet dicht | Warmtevervorming, slechte opspanning, niet geplande lasvolgorde | Gebruik opspanningen, beperk doorlopende lassen, valideer de volgorde, overweeg klinknagels/clinchen |
| De doorlooptijd verandert voortdurend | “Wachten op materiaal”, “Wachten op coatinggleuf” | Zeldzaam materiaal, te veel afwerkingsvarianten, ontbrekende goedkeuringen | Standaardiseer materiaal/afwerking, keur monsters vooraf goed en zorg voor duidelijke revisiecontrole |
| Onverwachte kostenpieken | Citaat springt na DFM-beoordeling | Overal nauwe toleranties, complexe bochten, secundaire operaties niet gepland | Pas alleen nauwe toleranties toe waar dat nodig is; vereenvoudig functies; operaties combineren |
De stille waarheid: de meeste kopers hebben geen ‘perfecte’ onderdelen nodig – ze hebben het nodigconsistentonderdelen die voldoen aan functie en uitstraling eisen, ondersteund door duidelijke acceptatiecriteria.Plaatwerkproductiewordt pijnlijk als acceptatie wordt geïmpliceerd in plaats van gedefinieerd.
Welke processen zijn voor u het belangrijkst?
Kopers behandelen fabricage vaak als één gebundelde dienst, maar proceskeuzes veranderen direct uw uitkomsten. Gebruik deze sectie als mentaal model voor wat u in uw offerteaanvraag en tekeningnotities moet benadrukken.
- Snijden: Lasersnijden is gebruikelijk bij precisieprofielen; ponsen kan efficiënt zijn voor herhaalde patronen; knipwerkzaamheden voor rechte sneden.
- Buigen: Afkantpersen vormen bochten, maar buigradius, terugvering en graanrichting beïnvloeden de nauwkeurigheid en het scheurrisico.
- Deelnemen: Opties zijn onder meer puntlassen, MIG/TIG-lassen, klinken, clinchen en bevestigingsmiddelen, elk met compromissen op het gebied van sterkte en vervorming.
- Oppervlakteafwerking: Poedercoaten, galvaniseren, borstelen, anodiseren (voor aluminium) of verven heeft invloed op de corrosieweerstand en visuele consistentie.
| Beslissingsgebied | Het beste wanneer je het nodig hebt | Risico indien niet gespecificeerd | Tip van koper |
|---|---|---|---|
| Lasersnijden versus ponsen | Complexe vormen, snelle iteratie, strakke randen | Braamrichting, hittetint aan de rand, micro-tabs niet verwacht | Vermeld de ontbraamvereisten en randconditie (vooral voor hands-on onderdelen) |
| Lassen versus klinknagelen/clinchen | Afgedichte verbindingen, hoge sterkte, minder hardware-items | Kromtrekken, spatten, slijpsporen in cosmetische zones | Definieer cosmetische vlakken en maak alternatieve verbindingen mogelijk om vervorming te verminderen |
| Poedercoaten versus beplating | Duurzame coating, kleuropties, goede dekking | De dikte heeft invloed op de gatgroottes en passende passingen | Noem ‘masking’ en welke kenmerken coatingvrij moeten blijven |
Wat moet u bevestigen voordat u een tekening vrijgeeft?
Als u minder herzieningen wilt, is het uw doel om dubbelzinnigheid weg te nemen. Hier is een praktische pre-releasechecklist die werkt beugels en behuizingen inPlaatwerkproductie.
- Materiaalspecificatie: kwaliteit, dikte en of vervanging is toegestaan (en binnen welk bereik).
- Datums en kritische kenmerken: identificeer de oppervlakken die de pasvorm, uitlijning en montage bepalen.
- Hole-strategie: bevestig welke gaten vrij zijn, welke zijn getapt en welke verzinkboor/verzinkboor nodig hebben.
- Bochten: verduidelijk de buighoeken, de verwachtingen over de binnenradius en of het vlakke patroon informatief of controlerend is.
- Rand staat: specificeer ontbramen, afschuinen en eventuele “veilig te hanteren” vereisten.
- Opmerkingen over lassen: lastype en -grootte, cosmetische kant, vereisten voor slijpen/reinigen en vervormingslimieten.
- Finish: kleur, textuur, verwachtingen over de laagdikte, maskeergebieden en zout-/corrosieverwachtingen, indien relevant.
- Cosmetische zones: label “A-oppervlak”-gebieden die er bij normale kijkafstand schoon uit moeten zien.
- Verpakking: voeg beschermingseisen toe als de oppervlaktekwaliteit belangrijk is (film, scheidingsvellen, individuele verpakking).
- Revisiecontrole: één tekening per revisie, duidelijk wijzigingsoverzicht en één enkel goedkeuringspunt.
Welke kwaliteitscontroles voorkomen dure verrassingen?
Kwaliteit is niet alleen ‘inspecteren op het einde’. InPlaatwerkproductieis de beste aanpak het invoegen van lichtgewicht cheques op de punten waar fouten het goedkoopst te verhelpen zijn.
- Verificatie van inkomend materiaal: dikte, basisidentificatie en visuele staat.
- Eerste artikelinspectie: bevestig kritische afmetingen voordat u de volledige batch uitvoert.
- Buigcontroles tijdens het proces: hoekcontroles en sleutelflensafmetingen om drift vroegtijdig op te vangen.
- Validatie van lasbevestigingen: bevestig dat het armatuur uitgelijnd is en cumulatieve vervorming voorkomt.
- Reiniging vooraf: De consistentie van de voorbereiding van het oppervlak is een belangrijke factor in het uiterlijk van de coating.
- Eindinspectie: controleer functionele afmetingen + cosmetische acceptatie vóór verpakking.
Als uw onderdeel raakvlakken heeft met andere componenten, vraag dan uw leverancier om te inspecteren op dezelfde datums die uw assemblage gebruikt. Anders loopt u het risico dat u de inspectie doorstaat, maar toch niet past.
Wat drijft de kosten en hoe verlaag je deze zonder dat dit ten koste gaat van de functionaliteit?
Kosten binnenPlaatwerkproductieis zelden ‘gewoon arbeid’. Het is de totale complexiteit die je in het onderdeel hebt ingebakken: opstellingen, bewerkingen, gereedschappen, afwerking en de verborgen belasting van afval en herbewerking. Dit zijn de grootste hefbomen waar kopers controle over hebben.
| Kostendrijver | Wat verhoogt het | Wat kopers kunnen doen |
|---|---|---|
| Toleranties | Te krappe toleranties op niet-kritieke kenmerken | Pas alleen nauwe toleranties toe als deze de pasvorm/functie beïnvloeden |
| Aantal bewerkingen | Extra secundaire werkzaamheden (handmatig ontbramen, boren, slijpen) | Ontwerpfuncties voor minder handelingen; maken gestandaardiseerde randeinden mogelijk |
| Lassen en cosmetica | Lassen op zichtbare vlakken die slijpen en overspuiten vereisen | Verplaats gewrichten naar verborgen zones; gebruik waar mogelijk mechanische verbindingen |
| Complexiteit afmaken | Meerdere kleuren/texturen, strikte cosmetische verwachtingen, maskerende verrassingen | Standaardiseer afwerkingen; maskeer vooraf; monsters vroegtijdig goedkeuren |
| Materiaal keuze | Niet-standaard kwaliteiten, diktes of beperkt aanbod | Gebruik waar mogelijk gewone materialen; gelijkwaardige vervangingen met grenzen toestaan |
Een kopersvriendelijke regel: elke ‘speciale opmerking’ kan geldig zijn, maar begrijp dat dit doorgaans extra verwerkings- of insteltijd met zich meebrengt. Als u lagere kosten en een stabielere doorlooptijd wilt, verminder dan waar mogelijk het aantal varianten (materialen, afwerkingen, hardwaretypes).
Hoe beschermt u de doorlooptijd en houdt u de communicatie helder?
Vertragingen komen vaak voor wanneer een leverancier moet pauzeren en vragen moet stellen die beantwoord hadden moeten worden in het offerteaanvraagpakket. Als je wiltPlaatwerkproductieOm snel te kunnen handelen, moet u een ‘beslissingsklaar’ verzoek opstellen.
- Stuur de juiste bestanden: een schone PDF-tekening plus indien mogelijk een 3D-bestand.
- Markeer kritische afmetingen: ga er niet vanuit dat de winkel weet waar uw montage om geeft.
- Definieer afwerkings- en cosmetische zones: voeg foto's toe of een eenvoudige opmerking zoals 'voorkant is cosmetisch'.
- Vermeld hoeveelheden en prognose: prototypes, pilotruns en verwacht maandelijks volume kunnen het plan veranderen.
- Vergrendel één enkele goedkeuringseigenaar: één persoon keurt monsters, wijzigingen en uitzonderingen goed.
- Houd revisies gedisciplineerd: gebruik bestandsnamen met versiebeheer en een korte samenvatting van de wijzigingen.
Hoe kan een leverancier u ondersteunen van prototype tot volume?
Een capabele leverancier doet meer dan ‘onderdelen maken’. Ze helpen u bij het kiezen van procesroutes die de pasvorm, het uiterlijk en de planning beschermen naarmate u schaalt. Bijvoorbeeld,Shenzhen Honmor Precision Technology Co., Ltd. ondersteunt klanten die dat nodig hebbenPlaatwerkproductiedie soepel overgaat van snelle prototypes naar herhaalbare productie, vooral wanneer een behuizing, beugel of chassis moet voldoen aan de strenge montagevereisten.
Een praktische workflow die risico's vermindert
- Haalbaarheidsonderzoek: bevestig de aannames over materiaal, bochten, verbindingen en afwerking voordat u offertes maakt.
- Prototype bouwen: een kleine batch produceren met gerichte inspectie van kritieke eigenschappen.
- Goedkeuring monster: uitlijnen op cosmetische standaard, laagdikte-effecten en hardware-aanpassing.
- Controleplan: definieer wat er wordt gecontroleerd, hoe vaak en wat er gebeurt als er een afwijking optreedt.
- Productierun: herhaalbare routing, gedocumenteerde instellingen en consistente verpakking.
Veelgestelde vragen
-
Welke informatie moet ik opnemen in een offerteaanvraag voor plaatwerkproductie?
Vermeld materiaalkwaliteit/dikte, hoeveelheid (prototype en volume), afwerkingsvereisten, cosmetische zones, kritische afmetingen, gewenste verbindingsmethode (of acceptabele alternatieven) en de bestandenset (PDF-tekening + 3D-model indien beschikbaar). -
Hoe voorkom ik dat gaten verschuiven na het buigen?
Zorg ervoor dat referentiepunten zijn gedefinieerd, dat kritieke gatlocaties aan die referentiepunten zijn gekoppeld en dat de aannames over buigingen worden bevestigd (methode voor binnenradius en buigtoeslag). Als het gat zich heel dicht bij een bocht bevindt, overweeg dan ontwerpwijzigingen om het risico op vervorming te verminderen. -
Heeft coating invloed op de pasvorm?
Ja. Coating voegt dikte toe en kan de speling verkleinen, vooral bij gaten, sleuven en pasranden. Als de pasvorm van cruciaal belang is, definieer dan de maskeergebieden of pas de afmetingen dienovereenkomstig aan. -
Wat is de snelste manier om de doorlooptijd te verkorten?
Standaardiseer materialen en afwerkingen, verminder varianten, keur monsters snel goed en zorg voor een schoon, revisiegecontroleerd pakket. De meeste vertragingen worden veroorzaakt door het wachten op verduidelijkingen of goedkeuringen. -
Hoe kan ik cosmetische vereisten in evenwicht brengen met de kosten?
Definieer cosmetische zones alleen daar waar klanten ze kunnen zien en versoepel de eisen elders. Plaats waar mogelijk lassen en verbindingen op verborgen vlakken en specificeer realistische acceptatiecriteria. -
Wanneer moet ik kiezen voor lassen versus mechanische bevestiging?
Kies lassen voor afgedichte verbindingen en hoge sterkte. Kies klinknagels/clinchen/bevestigingsmiddelen als u minder vervorming wilt, gemakkelijker onderhoud, of betere cosmetica op zichtbare gezichten.
Slotnotities
Het verschil tussen een soepele bestelling en een pijnlijke bestelling komt meestal neer op duidelijkheid: wat moet passen, wat moet er goed uitzien, wat kan variëren en hoe u dit kunt verifiëren. Als je die verwachtingen expliciet maakt,Plaatwerkproductieverandert van “trial-and-error” in een herhaalbaar systeem.
Klaar om van tekeningen naar betrouwbare onderdelen te gaan?
Als u een nieuwe behuizing, beugel, chassis of paneel plant en minder revisies, stabielere doorlooptijden en schonere cosmetische resultaten wilt, bereikenShenzhen Honmor Precision Technology Co., Ltd.met uw bestanden en doelvereistenneem contact met ons opom het beste traject van prototype naar productie te bespreken.
Gerelateerd nieuws
- Wat maakt complexe 5-assige CNC-bewerkingsonderdelen tot de ruggengraat van geavanceerde productie?
- Waarom zijn gedraaide titaniumonderdelen met hoge tolerantie de ruggengraat van lucht- en ruimtevaart- en medische innovatie?
- Waarom zijn 5-assige CNC-gefreesde auto-onderdelen de slimme keuze voor complexe auto-onderdelen?
- Waarom zijn CNC-aluminium gedraaide onderdelen de voorkeursoplossing voor lichtgewicht, uiterst nauwkeurige componenten?
- Kunnen snelle 3D-geprinte prototypes uw R&D echt versnellen en de kosten verlagen?
- CNC-prototype metalen componenten: waarom zijn ze essentieel voor uw volgende project
Laat een bericht achter