Abstract
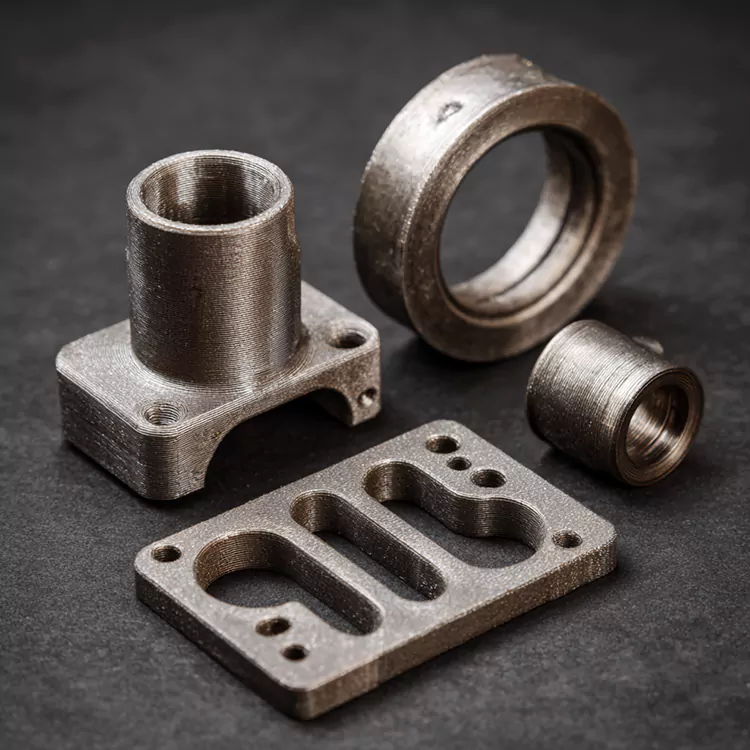
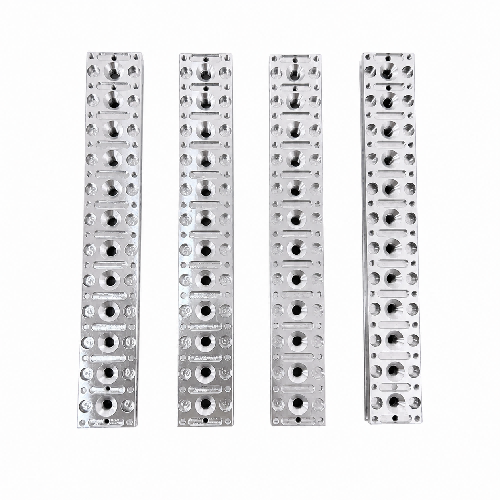
KopenCNC-bewerkingsonderdelenmoet voorspelbaar aanvoelen: je stuurt tekeningen, je ontvangt onderdelen die passen, assembleren en presteren. In het echte leven lopen teams tegen dezelfde pijnpunten aan: onduidelijke toleranties, verrassingskosten, discrepanties in de oppervlakteafwerking, vertraagde doorlooptijden, en kwaliteitsrapporten die geen antwoord geven op de vraag “zal dit de inspectie doorstaan?” vraag.
In deze gids worden praktische manieren beschreven om het risico bij inkoop te verlagenCNC-bewerkingsonderdelen—wat te specificeren, wat te vragen, en hoe u een soepel traject kunt opzetten van het eerste artikel naar stabiele batches. U krijgt ook een leverancierskant te zien van wat ervoor zorgt dat opdrachten snel verlopen (en wat de oorzaak is van herbewerking), plus een kant-en-klare checklist voor offerteaanvragen.
Inhoud
- Wat je uit dit artikel krijgt
- Waar de sourcing mislukt
- Wat te specificeren zodat onderdelen “gewoon passen”
- Materiële keuzes die spijt voorkomen
- Oppervlakteafwerking zonder verrassingen
- Kwaliteitscontrole die het risico daadwerkelijk vermindert
- Doorlooptijd- en kostenfactoren die u kunt beheersen
- Een schone workflow van prototype tot productie
- Checklist voor offerteaanvragen die u kunt kopiëren
- Veelgestelde vragen
Wat je uit dit artikel krijgt
Voor kopers:een eenvoudige Engelse manier om een aanvraag in te dienenCNC-bewerkingsonderdelendie de eerste keer aan de vereisten voldoen, plus een checklist die ‘quote ping-pong’ voorkomt.
Voor ingenieurs:snelle, winkelvriendelijke opmerkingen over toleranties, datums, schroefdraden en afwerkingen die de functie beschermen zonder de kosten te verhogen.
Mini-overzicht
- Veelvoorkomende sourcing-fouten
- Spec-essentials die verkeerde interpretaties voorkomen
- Materialen en afwerkingen die passen bij echte omgevingen
- Kwaliteitsbewijs dat ertoe doet
- Doorlooptijdhefbomen en een herhaalbare workflow
Waar de sourcing mislukt
De meeste “slechte resultaten” metCNC-bewerkingsonderdelenworden niet alleen veroorzaakt door machinale bewerking; ze worden veroorzaakt door ambiguïteit. Een leverancier kan uw gedachten niet lezen, en een koper hoeft geen machinist te worden om aan betrouwbare onderdelen te komen. Dit zijn de pijnpunten die steeds weer opduiken:
- Onderdelen kunnen niet worden gemonteerdomdat er een tolerantie werd aangenomen in plaats van gedefinieerd (of gemeten vanaf het verkeerde gegeven).
- Afwerking komt niet overeen met de verwachting(te glanzend, te ruw, verkeerde kleur of krassen die niet aan de cosmetische normen voldoen).
- Verborgen kostendrijverskomen te laat: overal nauwe toleranties, complexe opstellingen, secundaire bewerkingen of agressief ontbramen.
- Doorlooptijden glijdenvanwege onduidelijke prioriteitskenmerken, ontbrekende modellen of herhaalde tekeningrevisies.
- Kwaliteitsdocumenten voelen nutteloosomdat ze metingen niet koppelen aan de kenmerken die er toe doen.
Vuistregel:Als je tekening ruimte laat voor interpretatie, koop je ‘interpretatie’ en geen zekerheid. De oplossing is verrassend eenvoudig: definieer wat belangrijk is, ontspan wat niet belangrijk is en vraag op de juiste plaatsen om bewijs.
Wat te specificeren zodat onderdelen “gewoon passen”
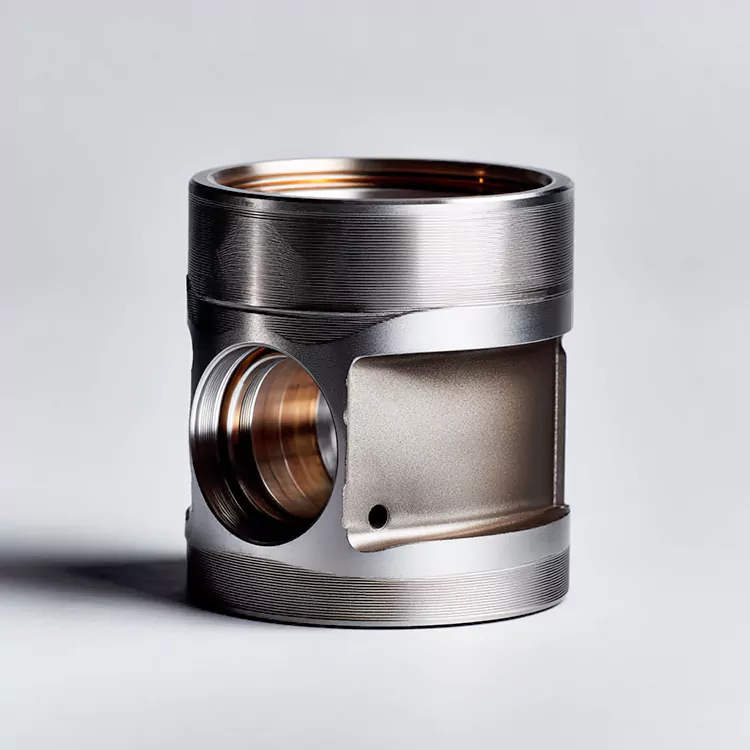
Als je maar één ding anders doet bij het bestellenCNC-bewerkingsonderdelen, doe dit: maak de functionele intentie onmiskenbaar. Je hebt geen essay nodig, alleen de juiste signalen.
| Pijnpunt voor de koper | Wat te specificeren | Wat je wint |
|---|---|---|
| “Gatenpatroon klopt niet” | Datums, werkelijke positievereiste en inspectiemethode voor het patroon | Voorspelbare montage en eenvoudigere inkomende inspectie |
| “Draad werkt niet met onze sluiting” | Draadstandaard, klasse/passing, toelichting voor getapte diepte en afschuiningsverwachting | Minder gestripte draden, minder opnieuw tikken op uw lijn |
| “Randkwaliteit is inconsistent” | Ontbramen standaard (bijv. scherpe randen breken), cosmetische zijkantmarkering | Minder hanteringsrisico en betere controle over het uiterlijk |
| “Oppervlakafwerking is niet wat we bedoelden” | Ra-vereiste voor functionele gezichten + visuele standaard voor cosmetische gezichten | Voltooi wedstrijden in plaats van giswerk |
| “We kregen een veel hogere offerte dan verwacht” | Markeer alleen de functies die essentieel zijn voor het functioneren als krap; maak de rest los | Lagere kosten zonder concessies te doen aan de prestaties |
Een praktische manier om prioriteit te communiceren is door kenmerken te labelen als:Kritisch(moet slagen),Belangrijk(zou moeten slagen), enReferentie(leuk om te hebben). Dit helpt een machinist bij het plannen van de opstellingen en inspectietijd – twee belangrijke factoren voor zowel kwaliteit als doorlooptijd.
Kleine specificatiewinsten die grote kopzorgen besparen
- Zorg voor een STEP-bestand (of een ander solide model) naast de tekening om interpretatierisico's te verminderen.
- Noem de ‘cosmetische kant’ en ‘zones waar geen gereedschap hoeft te worden gemarkeerd’ als het uiterlijk er toe doet.
- Specificeer of braamvrije randen vereist zijn voor interne kamers en kruisgaten (dit kan de procestijd veranderen).
- Als onderdelen van cruciaal belang zijn voor de veiligheid, definieer dan de traceerbaarheidsverwachtingen (materiaalcertificaten, partij-ID's, inspectiegegevens).
Materiële keuzes die spijt voorkomen
Materiaalkeuze is waar veelCNC-bewerkingsonderdelenprojecten gaan stilletjes mis. Teams kiezen een materiaal vanwege ‘sterkte’ en ontdekken vervolgens corrosie, galvanische problemen of bewerkingsgerelateerde vervorming. Hier is een snelle beslissingstabel die de materiaalkeuze in lijn brengt met reële omstandigheden:
| Materiële familie | Het beste wanneer je het nodig hebt | Pas op voor |
|---|---|---|
| Aluminium legeringen | Lichtgewicht onderdelen, snelle bewerking, goede prijs-kwaliteitverhouding | Oppervlaktebescherming kan nodig zijn vanwege slijtage/corrosie; specificeer indien nodig het anodisatietype |
| Roestvrij staal | Corrosiebestendigheid, duurzaamheid, zware omstandigheden | Hogere bewerkingstijd en gereedschapslijtage; definieer de eindverwachtingen om “te ruwe” resultaten te voorkomen |
| Titanium legeringen | Hoge sterkte-gewicht, corrosiebestendigheid, veeleisende toepassingen | Duurder en langzamer te bewerken; plan de doorlooptijd en valideer kritieke functies vroegtijdig |
| Technische kunststoffen | Elektrische isolatie, laag gewicht, chemische bestendigheid (afhankelijk van soort) | Thermische uitzetting en kruip; definieer de bedrijfstemperatuur en belasting waar relevant |
| Messing/koperlegeringen | Geleidbaarheid, bewerkbaarheid, fittingen/connectoren | Oppervlakte-oxidatie; specificeer opslag/verpakking en eventuele plateringsbehoeften |
Als u het niet zeker weet, gok dan niet: vermeld de omgeving: temperatuurbereik, contactmedia (water, olie, zout), laadcycli, elektrische vereisten en of het onderdeel structureel of cosmetisch is. Een bekwame leverancier kan u dan in de richting sturen een veiliger standaard zonder overengineering.
Oppervlakteafwerking zonder verrassingen
‘Oppervlakafwerking’ is een uitdrukking die binnen teams vijf verschillende dingen kan betekenen. Bij het bestellenCNC-bewerkingsonderdelen, scheid het in: functionele afwerking, cosmetische afwerking en beschermende afwerking.
Functionele afwerking
- Gebruik Ra-waarden voor afdichtingsvlakken, schuifinterfaces en lagerzittingen.
- Geef aan waar gereedschapsmarkeringen acceptabel zijn en waar niet.
- Definieer vlakheid/parallelisme wanneer afwerking de prestaties beïnvloedt.
Beschermende en cosmetische afwerking
- Specificeer het coating-/anodisatietype, de diktebehoeften en kleurtolerantie, indien relevant.
- Markeer cosmetische gezichten om prioriteit te geven aan hantering en verpakking.
- Uitlijnen op “zoals machinaal bewerkt”, “parelgestraald” of “gepolijst” met behulp van een eenvoudige visuele referentiestandaard.
Verpakking is onderdeel van de afwerking.Als een onderdeel cosmetisch is, vraag dan om beschermende scheiding (zakken, schuim, trays), niet alleen een afwerkingsproces. Veel “afwerkingsdefecten” zijn feitelijk verzend- en verwerkingssporen.
Kwaliteitscontrole die het risico daadwerkelijk vermindert
Kwaliteit is geen sfeer, het is bewijs. Bij het sourcenCNC-bewerkingsonderdelenvraag dan om kwaliteitscontroles die aansluiten bij uw risico. Voor beugels met een laag risico kunnen steekproeven prima zijn. Voor bijpassende onderdelen, medische componenten of iets anders dat een lijnstop kan veroorzaken, u wilt strengere verificatie.
Wat moet u aanvragen (in eenvoudige bewoordingen)
- Eerste artikelinspectievoor nieuwe onderdelen of herziene tekeningen, met gemeten kritische afmetingen.
- Controles tijdens het procesop kenmerken die afwijken (boringgrootte, positie, vlakheid) tijdens langere runs.
- Eindinspectiemet duidelijk slagen/falen ten opzichte van de tekening, geen generieke “OK”-aantekeningen.
- Meetbenadering(bijv. CMM voor geometrie, optische hulpmiddelen voor profielen) passend bij kenmerken.
Een sterke productiepartner vertelt u ook wat realistisch gezien gemeten kan worden en hoe omgegaan wordt met meetonzekerheid. Dit is waarShenzhen Honmor Precision Technology Co., Ltd.positioneert zich als een praktische, productiegerichte leverancier: brede materiaalmogelijkheden en een gedisciplineerde inspectieroutine helpen het inkooprisico te verminderen, vooral wanneer onderdelen consistent moeten blijven over batches en programma's heen.
Aankooptip:Vraag uw leverancier om de top 3 van “risicokenmerken” van uw kant te identificeren. Als ze ze niet kunnen benoemen, begrijpen ze mogelijk uw functionele bedoeling niet, of kijken ze niet goed genoeg.
Doorlooptijd- en kostenfactoren die u kunt beheersen
De snelste manier om te versnellenCNC-bewerkingsonderdelenDe oplevering is bedoeld om onzekerheid weg te nemen en herbewerking te verminderen. Hier zijn de hendels die u rechtstreeks bedient:
- Revisiediscipline:bevries tekeningen voordat u ze snijdt, indien mogelijk; bundelwijzigingen in plaats van updates via druppelvoeding.
- Tolerantie strategie:draai alleen aan wat de functie beïnvloedt; maak al het andere los.
- Standaardhardware:geven de voorkeur aan standaarddraden en gemakkelijk verkrijgbare materialen, tenzij er een echte vereiste is.
- Eindtijd:bevestig de doorlooptijd voor anodiseren/coaten vroegtijdig; deze stappen kunnen het schema domineren.
- Inspectiebereik:definieer wat 100% gecontroleerd moet worden versus bemonstering, zodat de tijd wordt besteed waar het ertoe doet.
Kostenrealiteitscontrole
Twee onderdelen die “er hetzelfde uitzien” kunnen heel verschillend kosten als je meerdere opstellingen nodig hebt, diepe zakken waarvoor lang gereedschap nodig is, of nauwe positionele toleranties over vlakken. Als een offerte hoger uitpakt dan verwacht, vraag dan aan de leverancier welke kenmerken de kosten veroorzaken: beslis vervolgens of die functies echt dat niveau van controle nodig hebben.
Een schone workflow van prototype tot productie
Teams waar consistent succes mee geboekt wordtCNC-bewerkingsonderdelenvolg een herhaalbaar ritme. Het is niet ingewikkeld, alleen opzettelijk.
- Aftrap:Deel tekening + model + toepassingsnotities (omgeving, belastingen, interfaces, cosmetische verwachtingen).
- Feedback van leveranciers:Vraag om opmerkingen over de maakbaarheid voordat de bewerking begint (tolerantie-hotspots, toegang tot het gereedschap, afwerkingsrisico's).
- Eerste artikel:Valideer vorm/fit/functie met een gemeten rapport over kritische kenmerken.
- Gecontroleerde oprit:Plaats vervolgens een kleine batch; bevestig de herhaalbaarheid en verpakking vóór het opschalen.
- Stabiele productie:Vergrendel het proces, definieer de bemonstering en houd de revisiecontrole strak.
Batchconsistentie is geen geluk.Het zijn gestandaardiseerde instellingen, gedocumenteerde controles en een gedeelde definitie van ‘goed’. Hoe eerder u zich aan die definitie houdt, des te minder tijd u later zult besteden aan het opsporen van problemen.
Checklist voor offerteaanvragen die u kunt kopiëren
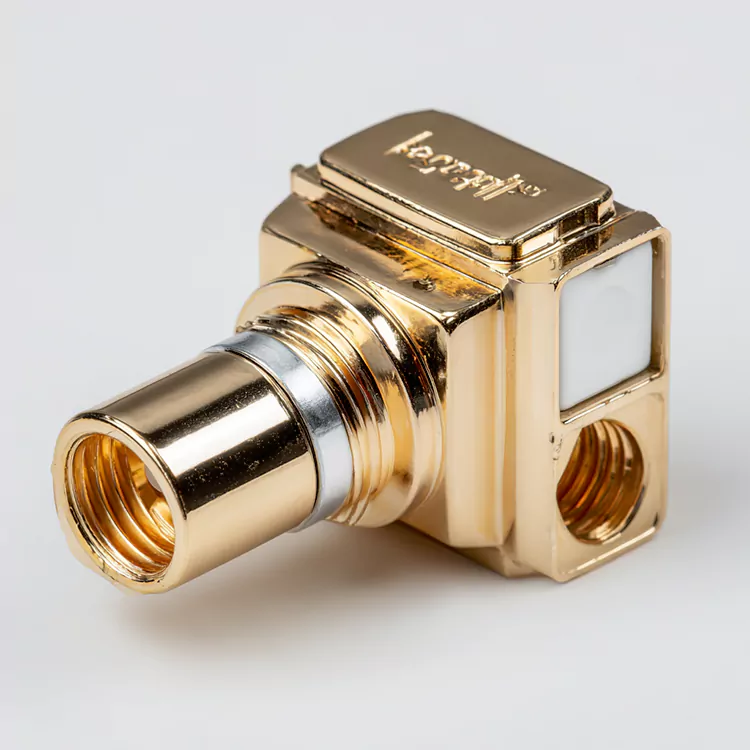
Gebruik deze checklist om duidelijkere offertes en minder heen-en-weervragen te krijgenCNC-bewerkingsonderdelen. Kopieer en plak het in uw offerteaanvraag-e-mail of sourcingformulier.
- Bestanden:2D-tekening (PDF) + 3D-model (STEP) + revisienummer
- Aantal & schema:prototypeaantal, maandelijkse prognose, beoogde leverdatum
- Materiaal:klasse/specificatie + eventuele alternatieven toegestaan
- Kritieke kenmerken:referentiepunten, pasvlakken, gatenpatronen, perspassingen, afdichtingsvlakken
- Onderwerpen:standaard, klasse/pasvorm, dieptevereisten, inzetstukken indien nodig
- Finish:machinaal bewerkt / gestraald / geanodiseerd / gecoat + cosmetische gezichtsmarkering
- Inspectie:eerste artikelrapport, bemonsteringsplan, meetmethode voor sleutelgeometrie
- Verpakking:cosmetische bescherming, scheiding van onderdelen, etiketteringsbehoeften
- Naleving:traceerbaarheid, materiaalcertificaten, partijmarkering indien nodig
- Opmerkingen:toepassingsomgeving (temperatuur, corrosie, belastingscycli)
Veelgestelde vragen
Welke tolerantie moet ik gebruiken voor CNC-bewerkingsonderdelen als ik het niet zeker weet?
Begin met het aandraaien van alleen datgene wat de montage of prestaties beïnvloedt (lagerzittingen, bijpassende boringen, werkelijke positie op gatenpatronen), en houd niet-kritische dimensies meer open. Als u het niet zeker weet, markeer dan de kritische interfaces en vraag de leverancier om een tolerantieplan voor te stellen. Zo vermijdt u dat u moet betalen voor precisie waar u geen voordeel bij heeft.
Hoe kan ik voorkomen dat oppervlakteafwerkingsresultaten er anders uitzien dan verwacht?
Scheid functionele vereisten (Ra op specifieke vlakken) van cosmetische verwachtingen (welke kant zichtbaar is, aanvaardbare gereedschapssporen). Als uiterlijk belangrijk is, definieer dan een cosmetisch gezicht en vraag om beschermende verpakking. Veel cosmetische problemen gebeuren na het bewerken.
Heb ik voor elke bestelling een eerste artikelinspectie nodig?
Voor een nieuw onderdeel, een herziene tekening of iets dat met andere componenten samenwerkt, is de eerste artikelinspectie een slimme standaard. Zodra de productie stabiel is en het proces zich heeft bewezen, kunt u overstappen op een bemonsteringsplan, vooral voor kenmerken met een laag risico.
Welke informatie versnelt offertes voor CNC-bewerkingsonderdelen?
Bied zowel een tekening als een 3D-model aan, duidelijke doelstellingen voor aantallen/doorlooptijd, afwerkingsvereisten en benadruk kritische kenmerken. Hoe minder de leverancier hoeft te interpreteren, hoe sneller en nauwkeuriger uw offerte zal zijn.
Hoe houd ik de kwaliteit consistent als ik schaal van prototypes naar batches?
Vergrendel revisies, maak afspraken over de inspectiescope voor de belangrijkste kenmerken en bevestig de verpakking voordat u opschaalt. Met een gecontroleerde ramp (kleine batch na prototype) worden herhaalbaarheidsproblemen doorgaans vroegtijdig opgemerkt, voordat ze duur worden.
Klaar om CNC-bewerkingsonderdelen te kopen met minder verrassingen?
Als u een leverancier wilt die uw tekeningen behandelt als een productieplan en niet als een raadspelShenzhen Honmor Precision Technology Co., Ltd.om uw vereisten om te zetten in betrouwbare onderdelen, van eerste artikel tot stabiele productie.
Stuur vandaag nog uw tekeningen en streefhoeveelhedenneem contact met ons opvoor een duidelijke offerte, praktische feedback, en een productietraject dat uw planning beschermt.